Дефицит комплектующих при полном складе: аккорд АЦТ для управления запасами
В предыдущем выпуске рассматривался производственный график, который пересматривают несколько раз в неделю, и одной из причин нестабильности оказались неверные данные о запасах. Этот выпуск посвящен парадоксу, знакомому многим машиностроительным предприятиям: склад заполнен, оборотные средства заморожены в запасах, а сборка останавливается из-за отсутствия конкретных комплектующих. Для этой проблемы методика АЦТ позволяет собрать аккорд из пяти инструментов, ни один из которых не относится к сложным.
Проблема: дефицит комплектующих и избыточные запасы на одном складе
Рассмотрим учебный пример. Склад комплектующих машиностроительного завода насчитывает 2 400 позиций. Запасы составляют 68 дней потребления при нормативе 30 дней. За последний месяц сборка 14 раз останавливалась из-за отсутствия комплектующих. Остатки в учетной системе расходятся с фактическими по 9% позиций.
В отчетности две проблемы выглядят независимыми. Финансовая служба требует снизить запасы, производство требует увеличить закупки, чтобы не было остановок. Служба снабжения находится между этими требованиями и применяет одно правило ко всей номенклатуре: раз в месяц заказ на месяц вперед с запасом на случай задержек.
Типичная реакция на дефицит состоит в увеличении страхового запаса, на избыток в общем сокращении закупок. Оба решения применяются ко всем позициям сразу. Увеличение страхового запаса добавляет запасов там, где их уже много, а общее сокращение закупок усиливает дефицит по позициям, которых и так не хватает. Причина в том, что номенклатура неоднородна, а правило пополнения одно.
Аккорд: пять инструментов и порядок их включения
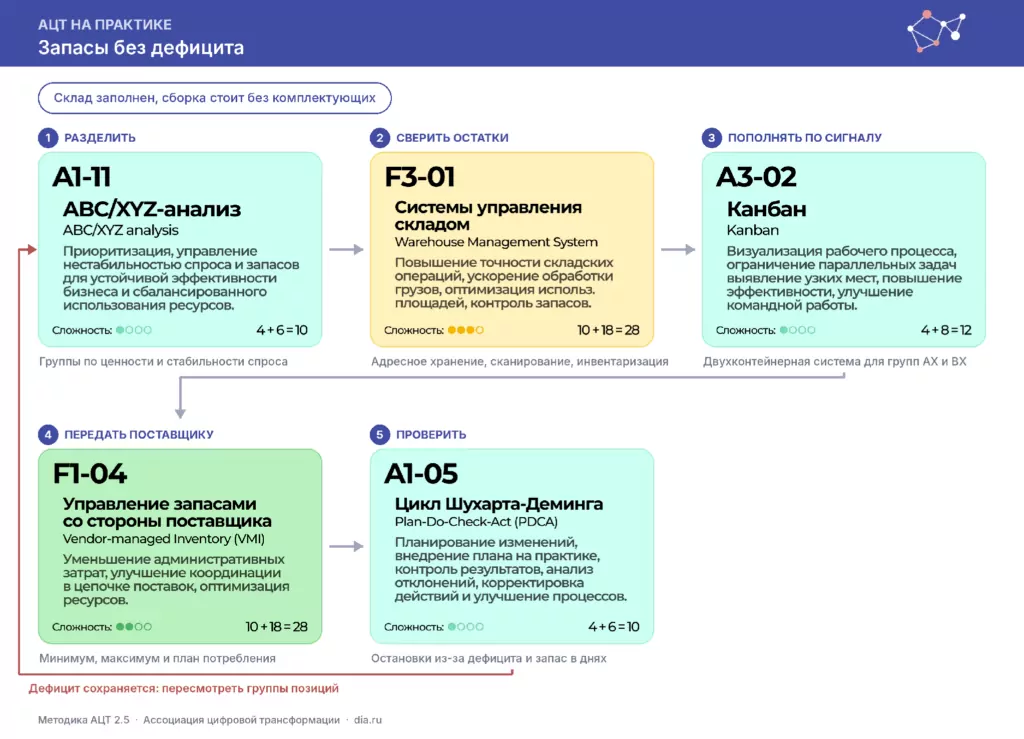
Схема 1. Аккорд «Запасы без дефицита»: пять инструментов методики АЦТ и петля обратной связи
Три инструмента относятся к группе A «Операционное превосходство», управление запасами со стороны поставщика и системы управления складом к группе F «Логистика и цепочки поставок». Методика называет управление запасами среди основных задач группы F, а избыточные запасы на складах выделены в ее перечне отдельной типовой ситуацией. В описании управления запасами со стороны поставщика методика формулирует цель почти теми же словами, что и тема выпуска: чтобы производство не испытывало недостатка в компонентах и запас одновременно не был чрезмерным.
Последовательность инструментов следующая. ABC/XYZ-анализ делит номенклатуру на группы по ценности и стабильности спроса. Система управления складом приводит учетные остатки и места хранения к фактическим. Канбан задает пополнение по сигналу для позиций со стабильным спросом. Управление запасами со стороны поставщика передает поддержание запаса ключевых позиций поставщикам. Цикл Шухарта-Деминга проверяет результат по числу остановок и оборачиваемости.
Как работает аккорд, шаг за шагом
Шаг 1. Разделить позиции: ABC/XYZ-анализ (A1-11 в Методике АЦТ). Позиции ранжируются по стоимости потребления за год и по стабильности ежемесячного спроса. Методика относит к группе X позиции с коэффициентом вариации спроса не выше 10% в месяц, к группе Z позиции с нерегулярным потреблением. В учебном примере 310 позиций группы A дают 78% стоимости запаса. Из 14 остановок сборки 11 пришлись на позиции групп AY и AZ: дорогие комплектующие с колеблющимся или нерегулярным спросом. Позиции группы C в то же время лежат на складе запасом на четыре-шесть месяцев. Методика оценивает освоение инструмента в 10 часов.
Шаг 2. Привести остатки к факту: системы управления складом (F3-01). Вводится адресное хранение, приемка и выдача со сканированием, циклическая инвентаризация позиций группы A раз в месяц. Правило пополнения, рассчитанное по неверному остатку, дает тот же дефицит, поэтому этот шаг предшествует новым правилам. В учебном примере расхождение учетных и фактических остатков снизилось с 9% до 1,5% позиций. Методика оценивает освоение инструмента в 28 часов и относит его к средним по сложности.
Шаг 3. Пополнять стабильные позиции по сигналу: канбан (A3-02). Для позиций групп AX и BX вводится двухконтейнерная система. Каждая позиция хранится в двух контейнерах, и опустевший контейнер служит сигналом заказа. Размер контейнера рассчитывается по среднему потреблению за время поставки. Позиции группы C заказываются реже и крупнее, а по позициям с избыточным запасом закупки приостанавливаются до снижения остатка до двух месяцев потребления. Позиции группы AZ закупаются под конкретные заказы со страховым запасом только для критичных комплектующих. Методика оценивает освоение инструмента в 12 часов.
Шаг 4. Передать запас ключевых позиций поставщику: управление запасами со стороны поставщика (F1-04). С двумя поставщиками позиций группы AY согласуются минимальный и максимальный уровни запаса на складе завода и еженедельная передача плана потребления на восемь недель вперед. Поставщик сам планирует отгрузки и отвечает за то, чтобы остаток оставался в согласованных границах. Методика называет среди результатов этой практики сокращение запасов и дефицита материалов одновременно. Освоение инструмента занимает 28 часов, методика относит его к средним по сложности.
Шаг 5. Проверить результат: цикл Шухарта-Деминга (A1-05). Через квартал команда сравнивает с исходными значениями число остановок сборки из-за дефицита, запас в днях потребления по каждой группе и расхождение остатков. В учебном примере запас снизился с 68 до 41 дня, остановки сборки из-за дефицита с 14 до трех в месяц. Если дефицит сохраняется, команда проверяет, не изменилась ли структура спроса и не перешли ли позиции в другую группу. Освоение инструмента занимает 10 часов.
Сколько это дает и как не посчитать эффект дважды
Снижение запаса с 68 до 41 дня потребления дает разовое высвобождение оборотных средств. Его нельзя показывать как ежегодный эффект, а также суммировать с экономией на хранении без проверки, поскольку часть складских затрат не зависит от объема запаса.
Сокращение остановок сборки высвобождает время. Превратится ли оно в дополнительный выпуск, зависит от заказов и мощности узкого места, как рассматривалось в выпуске о расчете эффекта.
Часть избыточных запасов группы C может оказаться неликвидной. Их списание отражает прежние ошибки закупок, и в эффект аккорда оно не входит. В расчет необходимо включить затраты: систему управления складом и маркировку, время на инвентаризацию и возможную надбавку поставщика за управление запасом.
Что показывает практика российских предприятий
Пример перехода к пополнению по сигналу относится к Иркутскому авиационному заводу, филиалу корпорации «Иркут». Проект прошел в 2021 году на складе цеха гальванических покрытий, где хранится более 30 видов химических реагентов и вспомогательных материалов. По данным, опубликованным в августе 2026 года со ссылкой на отраслевой журнал, на складе ввели канбан-карточки, хранение по принципу «супермаркета» с заданными объемами и местами и правило «первым пришел, первым ушел». Для каждого материала выделили производственный и страховой контейнеры.
Время поиска и выдачи материалов сократилось со 120 до 9 минут, площадь склада со 100 до 30 квадратных метров. Повторные закупки материалов с истекшим сроком годности, по данным публикации, прекратились. Заместитель начальника цеха Никита Кунц сообщал о планах распространить решение на другие склады завода.
Для логики аккорда в этом примере видны второй и третий шаги: заданные места хранения и пополнение по сигналу. Проект относится к одному цеху и одному классу материалов, данным несколько лет, сведения о распространении на другие склады в публикации не приводятся. Именованных российских примеров управления запасами со стороны поставщика с цифрами в открытых источниках найти не удалось.
Типичные причины сбоев аккорда
Первая причина сбоя связана с шагом 1. Анализ проводят один раз и не обновляют, хотя позиции переходят из группы в группу при изменении номенклатуры выпуска.
Вторая причина относится к шагу 2. Новые правила пополнения вводят до сверки остатков, и сигналы канбана расходятся с учетной системой.
Третья причина проявляется на шаге 3. Двухконтейнерную систему вводят для всех позиций, включая группу Z, и по нерегулярным позициям контейнеры месяцами стоят полными.
Четвертая причина связана с шагом 4. Поставщику передают минимальный и максимальный уровни запаса, но не передают план потребления. Поставщик держит запас по прошлому потреблению, и при изменении выпуска дефицит возвращается.
С чего начать
Аккорд требует 88 часов освоения по методике, это наименее трудоемкий аккорд ноябрьской серии. Три инструмента относятся к простым, два к средним. Методика рекомендует перед началом проверить знания команды и при необходимости привлечь экспертов, которые возьмут на себя функции менторов. В команду аккорда необходимо включить службу снабжения, склад, планово-диспетчерскую службу и финансовую службу.
Перед запуском необходимо убедиться в выполнении пяти условий:
- собрана история потребления по позициям хотя бы за двенадцать месяцев;
- остановки сборки из-за дефицита учитываются с указанием позиции;
- проведена сверка учетных и фактических остатков по позициям группы A;
- для каждой группы позиций определено свое правило пополнения;
- согласовано, кто ведет переговоры с поставщиками о передаче им управления запасом.
Вывод
Дефицит при полном складе возникает, когда к неоднородной номенклатуре применяют одно правило пополнения. Аккорд делит позиции по ценности и стабильности спроса, сверяет остатки с фактом и дает каждой группе свое правило: пополнение по сигналу, запас под управлением поставщика или закупку под заказ. В учебном примере запас сократился почти на 40%, а остановки сборки из-за дефицита почти в пять раз. В следующем выпуске рубрики будет рассмотрена ситуация, когда поставщик регулярно срывает сроки, и аккорд для управления входящим потоком.