Почему SMED не держится без учета и обучения: первый аккорд АЦТ на практике
Пятьдесят шесть статей цикла «Инструменты методики АЦТ» разбирали инструменты по одному. Новая рубрика движется в обратную сторону: берет одну проблему участка и показывает, какой набор инструментов ее закрывает и в каком порядке их включать. В методике такой набор называется аккордом. Первая проблема знакома почти любому цеху с мелкими партиями: переналадка оборудования, которая забирает у станка часы рабочего времени, но редко попадает в отчеты отдельной строкой.
Проблема: время переналадки, которого нет в отчете
Возьмем учебный участок механообработки: несколько станков с ЧПУ, широкая номенклатура, партии по 20–50 деталей. Наладчик переводит станок на новую деталь в среднем за 95 минут, переналадок в сутки четыре. Каждые сутки станок больше шести часов не выпускает ни одной детали.
В сменном отчете эти часы растворяются в строке «прочие простои» или вовсе в загрузке, потому что формально станок занят. Руководитель видит недовыполнение плана и решение, которое лежит на поверхности: укрупнить партии, чтобы реже переналаживаться. Незавершенное производство растет, сроки по срочным заказам срываются, и через квартал участок возвращается к тому же разговору.
Типичная реакция на такую проблему сводится к одному решению: провести обучение по SMED, внедрить систему мониторинга станков или переписать норматив. Каждое из этих действий полезно, но по отдельности дает эффект, который держится до первой смены состава или первого аврала. Поэтому здесь нужен аккорд из пяти инструментов, где каждый закрывает слабое место предыдущего.
Аккорд: пять инструментов и порядок их включения
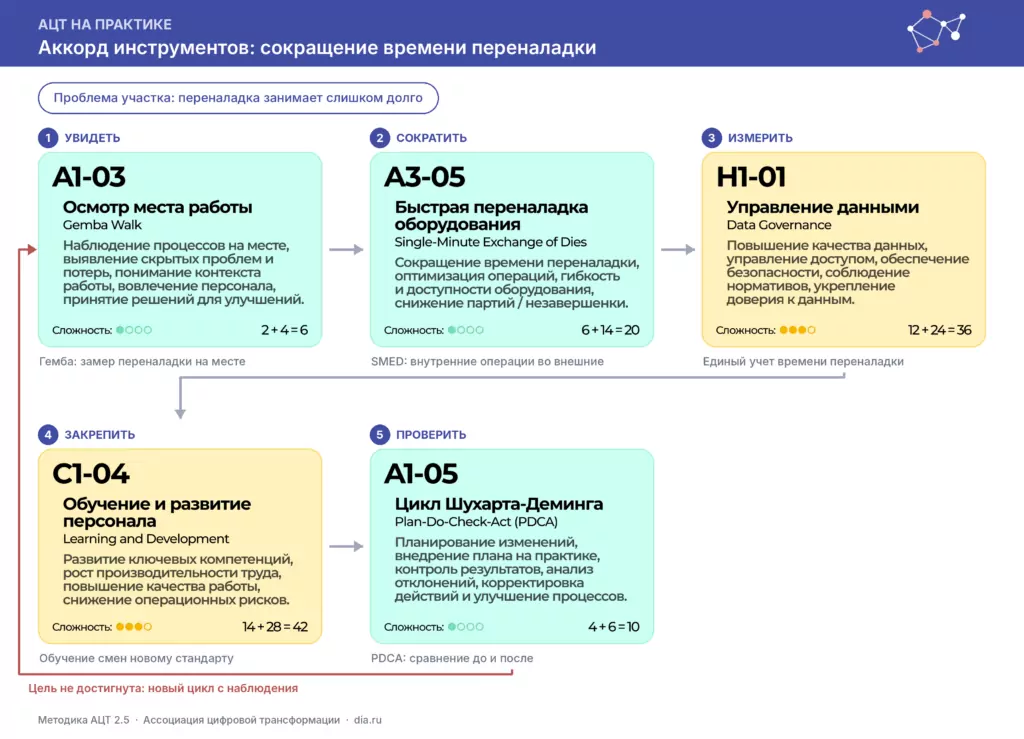
Схема 1. Аккорд «Сокращение времени переналадки»: пять инструментов методики АЦТ и петля обратной связи
Аккорд собран из трех групп методики. Группа A «Операционное превосходство» дает наблюдение, метод сокращения и цикл проверки. Группа H «Данные и аналитика» делает время переналадки измеряемым показателем. Группа C «Люди и культура» переводит новый порядок работы в навык всех смен.
Порядок здесь принципиален. Метод сокращения работает с тем, что команда увидела у станка, поэтому наблюдение идет первым. Учет нужен до обучения, иначе после обучения нечем подтвердить, что смены действительно переналаживают быстрее. Проверка замыкает цикл и решает, закреплять результат или начинать новый круг.
Как работает аккорд, шаг за шагом
Шаг 1. Увидеть: осмотр места работы (A1-03 в Методике АЦТ). Начальник участка и технолог стоят у станка всю переналадку от последней годной детали старой партии до первой годной детали новой и записывают каждое действие с хронометражем. В нашем примере из 95 минут около 40 уходят на действия, которые можно выполнить, пока станок еще работает: поиск оснастки, ожидание наладчика с соседнего станка, загрузку управляющей программы, ожидание контролера для приемки первой детали. Методика относит осмотр места работы к простым инструментам (6 часов освоения), но именно он поставляет фактические данные для всех следующих шагов.
Шаг 2. Сократить: быстрая переналадка (A3-05). Метод развил японский инженер Сигео Синго в 1950–1960-х годах, в том числе на заводах Toyota. Его ядро состоит в разделении операций на внутренние, требующие остановленного станка, и внешние, которые выполняются во время работы. Внешние операции выносятся за пределы остановки: оснастку собирают в тележку заранее, программу загружают до окончания партии, контролера вызывают по графику. Внутренние упрощают: быстросъемные зажимы, предварительная настройка инструмента вне станка, базовые упоры. В учебном примере это дает 95 минут на входе, около 55 после переноса внешних операций и около 35 после упрощения внутренних. Освоение инструмента по методике занимает 20 часов.
Шаг 3. Измерить: управление данными (H1-01). Этот шаг пропускают чаще остальных, хотя без него результат первых двух шагов нечем подтвердить. Нужны четыре решения: единое определение показателя (от последней годной детали до первой годной), источник данных (терминал на станке или сменный журнал с обязательной отметкой времени), владелец показателя (начальник участка) и правило исправления ошибочных записей. Без этого первая смена считает переналадку до запуска станка, вторая до приемки первой детали, и средние значения по участку не сравниваются между собой. Это сложный инструмент на 36 часов, и для пилотного участка его можно применить в минимальном объеме одного показателя.
Шаг 4. Закрепить: обучение и развитие персонала (C1-04). Новый порядок переналадки оформляется в карту стандартной работы с фотографиями и временем каждой операции. Обучение проходит у станка: наладчик выполняет переналадку по карте под наблюдением, допуск фиксируется в матрице навыков. Через две-три недели проверяется, как карта выполняется на ночной смене, где контроль слабее всего. Методика оценивает освоение инструмента в 42 часа, из них 28 часов приходятся на практику.
Шаг 5. Проверить: цикл Шухарта-Деминга (A1-05). Через четыре-шесть недель команда сравнивает время переналадки по данным шага 3 с исходными замерами шага 1, отдельно по каждой смене и с учетом разброса. Если цель достигнута, карта становится стандартом участка. Если нет, команда возвращается к наблюдению. Методика прямо завершает план внедрения таким возвратом к первому шагу, и на схеме это петля обратной связи.
Сколько это дает и как не посчитать эффект дважды
В учебном примере каждая переналадка короче на 60 минут, при четырех переналадках это четыре часа доступного времени станка в сутки. Здесь легко совершить классическую ошибку и пересчитать эти часы в выпуск по средней производительности. Освобожденное время превращается в продукцию, только если на нее есть спрос и если следующая операция способна принять дополнительные детали.
Чаще выигрыш выглядит иначе. Переналадка стоит дешевле, поэтому партии можно уменьшить, а значит снизить незавершенное производство и сократить срок выполнения заказа. Это другой эффект, и считать его нужно отдельно: по деньгам, замороженным в запасах, и по доле заказов, выполненных в срок.
Как сокращали переналадку российские предприятия
Открытых данных о российских проектах сокращения переналадки с цифрами до и после немного, и заметная их часть связана с национальным проектом «Производительность труда».
Деревообрабатывающее предприятие ООО «Содружество» из Алтайского края за первые полгода участия в нацпроекте сократило переналадку строгальных станков с 81 до 22 минут. По данным, опубликованным по итогам проекта в региональной прессе, общая эффективность оборудования выросла с 47% до 61%, выработка в пилотном потоке увеличилась с 1,886 до 2,506 кубометра на человека в день, а незавершенное производство в цехе сократилось почти вдвое. Отдельно предприятие называли лидером по числу пройденных электронных курсов на портале «Академия производительности».
В этом примере видны три ноты аккорда: сокращение переналадки, измерение через общую эффективность оборудования и обучение. Важная оговорка касается горизонта. Опубликованные цифры фиксируют результат пилота за шесть месяцев, а открытых данных об удержании результата в следующие годы нет. Как раз поэтому в аккорде есть шаги 3 и 5: они позволяют предприятию самому ответить на вопрос, сохранился ли результат.
Похожий результат на коротком горизонте показывала свердловская компания «Контур», производитель полимерных труб: по сообщению 2020 года, за три месяца участия в нацпроекте время переналадки сократилось более чем на 55%.
Где аккорд обычно рвется
Первый разрыв возникает между шагами 1 и 2, когда SMED проводят по технологической документации без наблюдения у станка. Норматив сокращают на бумаге, а реальные потери на ожидание оснастки и контролера остаются нетронутыми.
Второй разрыв возникает на шаге 3. Время переналадки сократили, но показатель так и не получил определения и владельца. Через квартал данных нет, и спор о том, был ли эффект, решается мнением самого громкого участника совещания.
Третий разрыв относится к обучению. Карта стандартной работы лежит в папке у мастера дневной смены, а ночная смена переналаживает станок по-старому. Средний результат участка ползет вверх, и никто не понимает почему.
Четвертый разрыв касается выигранного времени. Если заранее не решено, на что оно пойдет (дополнительный выпуск, меньшие партии или резерв под срочные заказы), его съедают другие ожидания, и эффект в экономике участка не появляется.
С чего начать
Суммарно аккорд требует 114 часов освоения по методике: 36 часов приходятся на три простых инструмента и 78 часов на два сложных. Методика рекомендует перед началом проекта проверить знания команды по каждому инструменту и закрыть пробелы обучением или привлечением внешних экспертов в роли наставников.
Перед запуском аккорда на участке стоит проверить пять условий:
- для пилота выбран один станок или одна группа однотипных станков;
- есть хотя бы три хронометража переналадки, снятых на месте;
- определение показателя «время переналадки» записано и согласовано с мастерами всех смен;
- назначен владелец показателя с правом менять карту стандартной работы;
- заранее решено, как будет использовано освобожденное время станка.
Вывод
Переналадка хорошо подходит для первого аккорда, потому что она видна, измерима и почти не требует капитальных вложений. Ее урок шире самой переналадки. Метод сокращения в этом аккорде занимает 20 часов из 114, а остальное время уходит на то, чтобы увидеть реальную операцию, договориться о данных, обучить все смены и честно проверить результат.