План выпуска меняется каждый день: аккорд АЦТ для стабильного графика
Две предыдущие темы ноябрьской серии рубрики «АЦТ на практике» касались надежности оборудования. Этот выпуск открывает тему планирования производства. Распространенная ситуация на машиностроительных предприятиях выглядит так: сменно-суточный план пересматривается несколько раз в неделю, мастера работают по устным распоряжениям, а выполнение сменного задания остается низким. Изменения плана объясняют требованиями рынка, однако чаще их источник находится внутри предприятия. Для стабилизации графика методика АЦТ позволяет собрать аккорд из пяти инструментов, три из которых относятся к сложным.
Проблема: нестабильный график выпуска маскирует три разные причины
Рассмотрим учебный пример. Сборочно-механический цех выполняет около 40 заказов в месяц, узким местом служит сварочный участок. За последний месяц сменно-суточный план менялся 23 раза, выполнение сменного задания составило 58%. Мастера тратят начало смены на уточнение того, что запускать, а часть деталей изготавливается под заказы, которые затем сдвигаются.
В отчетности цеха изменения плана не учитываются как отдельный показатель. Каждое из них оформляется как корректировка и выглядит обоснованным: пришел срочный заказ, не хватило мощности, не оказалось комплектующих. Разбор всех 23 изменений за месяц показывает три источника. Девять изменений связаны со срочными заказами, которые вставляли в план в обход очереди. Восемь вызваны тем, что план запуска рассчитан по нормативной мощности сварочного участка, а фактическая мощность на 20% ниже. Шесть изменений произошли из-за данных о запасах: учетная система показывала комплектующие, которых не оказалось на складе, и дефицит обнаруживался в момент запуска.
Типичная реакция на нестабильный график состоит в усилении диспетчерской службы или во внедрении системы планирования. Если план по-прежнему строится по нормативу, а данные о запасах неверны, система будет пересчитывать график так же часто, как это делали диспетчеры.
Аккорд: пять инструментов и порядок их включения
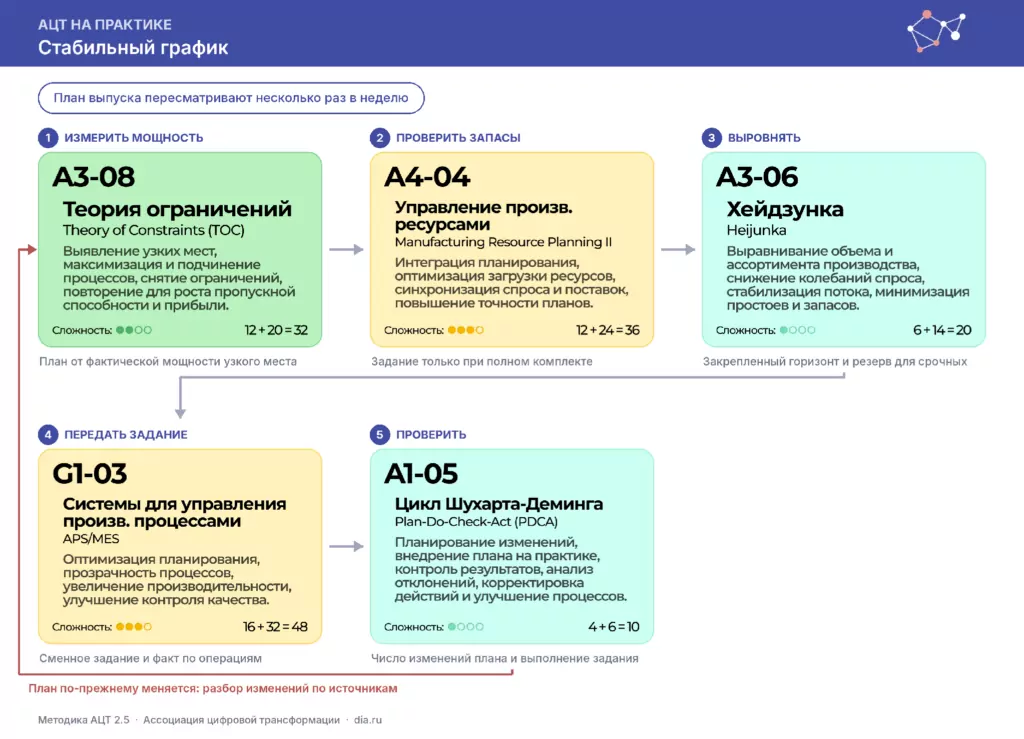
Схема 1. Аккорд «Стабильный график»: пять инструментов методики АЦТ и петля обратной связи
Четыре инструмента относятся к группе A «Операционное превосходство», системы управления производственными процессами к группе G «Цифровые технологии трансформации». В матрице зрелости методики второй уровень характеризуется выделением узких мест, а теория ограничений и системы управления производственными процессами входят в его приоритетные аккорды. В чек-листе бережливого производства методика называет хейдзунку среди визуальных систем управления потоком и требует разбивать процесс на минимальные логичные партии.
Последовательность инструментов отвечает трем источникам изменений. Теория ограничений определяет мощность, по которой строится план. Управление производственными ресурсами проверяет наличие материалов до выпуска задания. Хейдзунка выравнивает запуск и закрепляет горизонт, в пределах которого план не меняется. Система управления производственными процессами передает сменное задание на участки и возвращает фактическое выполнение. Цикл Шухарта-Деминга проверяет стабильность графика.
Как работает аккорд, шаг за шагом
Шаг 1. Определить мощность для плана: теория ограничений (A3-08 в Методике АЦТ). Команда измеряет фактическую мощность сварочного участка за шесть недель. По нормативу участок располагает 160 часами в неделю, фактически с учетом переналадок и остановок 128 часами. План запуска пересчитывается от фактической мощности, остальные участки работают по ритму сварки. Заказы, которые не помещаются в мощность, переносятся до запуска, и это решение принимается при формировании плана. Освоение инструмента занимает 32 часа, методика относит его к сложным.
Шаг 2. Проверить запасы до запуска: управление производственными ресурсами (A4-04). Перед выпуском сменного задания по каждому заказу сверяется наличие материалов и комплектующих. Расхождение учетных и фактических остатков устраняется инвентаризацией по позициям, вызвавшим дефицит за последний квартал. Заказ без полного комплекта в задание не включается. Правило звучит просто, но требует, чтобы склад отражал движение материалов в день операции. Методика оценивает освоение инструмента в 36 часов и относит его к сложным.
Шаг 3. Выровнять запуск и закрепить горизонт: хейдзунка (A3-06). План на ближайшие три рабочих дня закрепляется и не меняется без решения начальника производства. Внутри горизонта изделия чередуются по видам и объему, чтобы сварочный участок не получал крупные партии одного изделия. Для срочных заказов резервируется 10% мощности узкого места. Срочный заказ занимает этот резерв или переносится на следующий горизонт и больше не вытесняет заказы, уже запущенные в работу. Методика оценивает освоение инструмента в 20 часов.
Шаг 4. Передать задание и получить факт: системы управления производственными процессами (G1-03). Сменное задание формируется в системе управления производством и передается на участки, операторы отмечают начало и завершение операций. Мастер видит отставание в течение смены, а не на следующее утро. Методика разделяет функции систем: системы планирования строят график и сценарии, системы управления производством контролируют выполнение операций на уровне цеха. Освоение инструмента занимает 48 часов, методика относит его к сложным.
Шаг 5. Проверить стабильность графика: цикл Шухарта-Деминга (A1-05). Через два месяца команда сравнивает с исходными значениями число изменений плана, выполнение сменного задания и долю срочных заказов, размещенных в резерве. В учебном примере число изменений плана снизилось с 23 до 6 в месяц, выполнение сменного задания выросло с 58% до 84%. Из девяти срочных заказов семь разместились в резерве, два перенесены на следующий горизонт. Если изменений по-прежнему много, команда снова разбирает их по источникам и возвращается к соответствующему шагу. Освоение инструмента занимает 10 часов.
Сколько это дает и как не посчитать эффект дважды
Рост выполнения сменного задания с 58% до 84% не означает роста выпуска на ту же величину. Часть невыполненных заданий раньше приходилась на заказы, которые сдвигались, и их детали изготавливались повторно или ожидали на складе. Выпуск цеха по-прежнему определяется мощностью сварочного участка, и после пересчета плана по фактической мощности цех может запускать меньше заказов, чем показывал прежний план.
Прямой эффект связан с сокращением незавершенного производства по сдвинутым заказам, переналадок из-за внеплановых изменений и сверхурочных работ. Сокращение незавершенного производства дает разовое высвобождение оборотных средств и учитывается отдельно от ежемесячной экономии. Резерв мощности для срочных заказов в учебном примере используется на 70%, и оставшаяся часть не должна показываться как потеря.
Что показывает практика российских предприятий
Российские предприятия редко раскрывают показатели стабильности графика, например число изменений плана или выполнение сменного задания. Опубликованные материалы о проектах планирования чаще исходят от интеграторов систем.
Пример относится к Сыктывкарскому фанерному заводу. По описанию интегратора Odyssey Consulting Group, внедрившего на заводе систему планирования производства, до проекта завод сталкивался с длительным циклом планирования, медленной реакцией на изменения портфеля заказов и несогласованностью плана с поступлением материалов. Заказы разделили по видам транспорта и конечным получателям, однотипные изделия стали планировать подряд, чтобы сократить число переналадок, а потребность в материале рассчитывается с учетом запасов и сроков отгрузки. Цикл планирования, по данным интегратора, сократился в среднем на 50%.
Для логики аккорда в этом примере видны второй и третий шаги: проверка материалов до плана и группировка изделий для сокращения переналадок. Данные о выполнении плана и сроках заказов в публикации не приводятся, дата проекта не указана, сведения представлены интегратором и независимой проверке не подвергались.
Типичные причины сбоев аккорда
Первая причина сбоя связана с шагом 1. План продолжают строить по нормативной мощности узкого места, поскольку фактическая ниже и ее признание означает снижение плана.
Вторая причина относится к шагу 2. Проверку материалов вводят формально, а склад отражает движение с задержкой в несколько дней. Задание выпускается по учетным остаткам, и дефицит снова обнаруживается при запуске.
Третья причина проявляется на шаге 3. Закрепленный горизонт нарушают по первому звонку клиента, резерв для срочных заказов не выделен, и прежняя практика вставок возвращается.
Четвертая причина связана с шагами 4 и 5. Систему управления производством внедряют для отчетности, отметки выполнения вносятся в конце смены, и отставание по-прежнему выявляется на следующий день.
С чего начать
Аккорд требует 146 часов освоения по методике. Хейдзунка и цикл Шухарта-Деминга относятся к простым инструментам, остальные три к сложным. Методика рекомендует перед началом проверить знания команды и при необходимости привлечь экспертов, которые возьмут на себя функции менторов. В команду аккорда необходимо включить начальника производства, планово-диспетчерскую службу и склад.
Перед запуском необходимо убедиться в выполнении пяти условий:
- изменения плана за последний месяц собраны и разобраны по источникам;
- фактическая мощность узкого места измерена хотя бы за шесть недель;
- расхождение учетных и фактических остатков проверено по позициям, вызывавшим дефицит;
- определены длина закрепленного горизонта и лицо, которое вправе его менять;
- согласован размер резерва мощности для срочных заказов.
Вывод
Нестабильный график выпуска чаще всего отражает три внутренние причины: план по нормативной мощности, неверные данные о запасах и отсутствие правила для срочных заказов. Аккорд разделяет изменения по источникам, строит план от фактической мощности узкого места и закрепляет короткий горизонт с резервом для срочных заказов. В учебном примере число изменений плана сократилось почти вчетверо, хотя спрос остался прежним. В следующем выпуске рубрики будет рассмотрена ситуация, когда на складе одновременно наблюдаются избыточные запасы и дефицит комплектующих.