Почему заказ опаздывает, когда все цеха загружены: аккорд АЦТ для межцехового потока
В предыдущих выпусках рубрики «АЦТ на практике» рассматривались проблемы в пределах одного участка, например переналадка и простои оборудования. Задержка заказа устроена иначе. Каждый цех может выполнять свои показатели и отчитываться о высокой загрузке, однако заказ поступает клиенту позже согласованного срока. Причина, как правило, находится на стыках цехов, в межцеховых очередях, за которые никто не отвечает. Для этой проблемы методика АЦТ предусматривает аккорд из четырех инструментов, два из которых относятся к сложным.
Проблема: в межцеховом потоке заказ дольше ожидает, чем обрабатывается
Рассмотрим учебный пример. Машиностроительное предприятие выпускает корпусные детали, маршрут заказа проходит через заготовительный, механический, термический и сборочный цеха. Средний срок выполнения заказа составляет 38 дней. Суммарное время фактической обработки деталей составляет около трех дней. Остальные 35 дней заказ находится в очередях и в ожидании транспорта.
В отчетности это не отражается. Механический цех показывает загрузку станков 85%, заготовительный 80%, термический 97%. Каждый начальник цеха выполняет свой план, и по сменным рапортам показатели выглядят благополучно. Сквозной срок выполнения заказа не рассчитывается, поскольку не входит в зону ответственности ни одного цеха.
Типичная реакция на срыв сроков состоит в попытке ускорить все цеха одновременно. Цехам повышают нормы загрузки, механический цех запускает детали с опережением, чтобы исключить простой станков. В результате перед участком с наименьшей пропускной способностью растет очередь, оборотные средства замораживаются в незавершенном производстве, и сроки становятся еще менее предсказуемыми.
Аккорд: четыре инструмента и порядок их включения
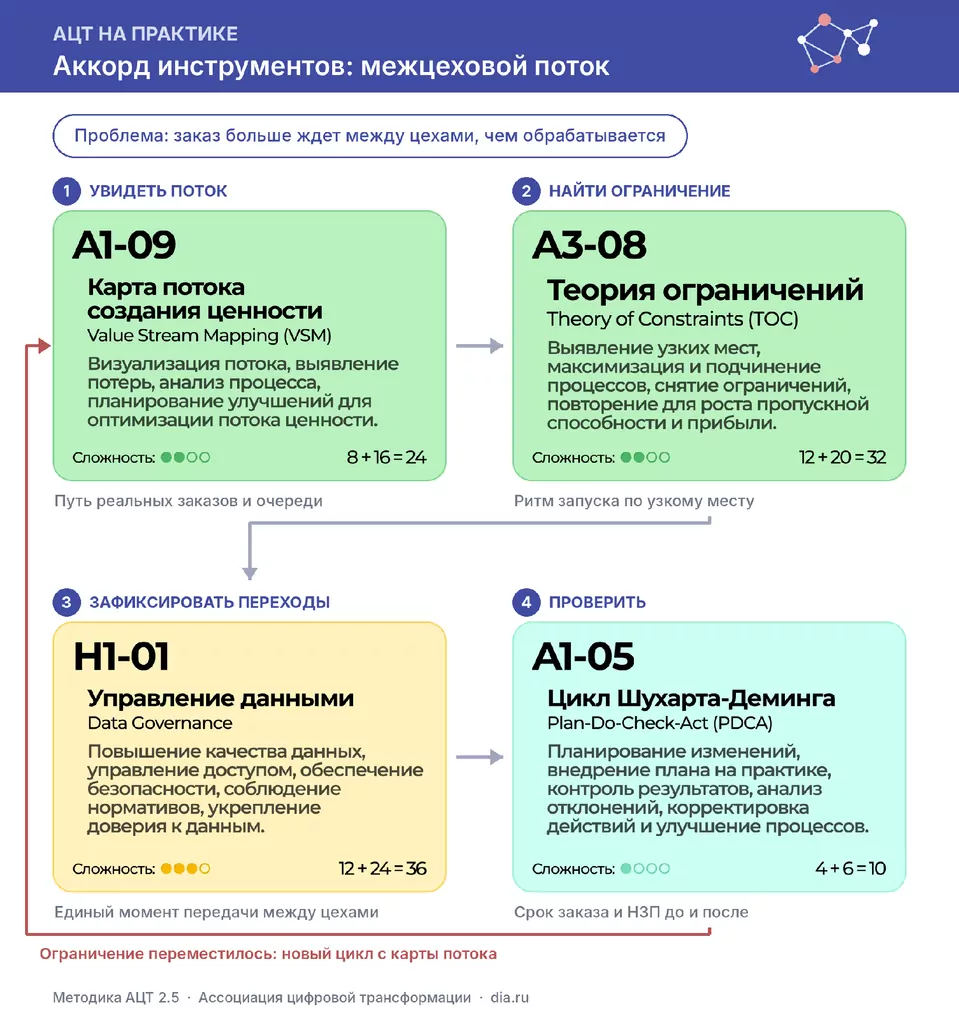
Схема 1. Аккорд «Межцеховой поток»: четыре инструмента методики АЦТ и петля обратной связи
Три инструмента относятся к группе A «Операционное превосходство», управление данными к группе H «Данные и аналитика». В матрице зрелости методики пара «теория ограничений и карта потока» записана как приоритетный аккорд второго уровня, на котором предприятие уже выделяет узкие места, а целью методика называет переход от проектного управления к процессному. Поэтому этот аккорд целесообразно внедрять после того, как более простые аккорды на уровне участков уже действуют.
Последовательность инструментов следующая. Карта потока показывает, на каких этапах заказ теряет время. С помощью теории ограничений из всех очередей выделяется та, которая определяет срок и объем выпуска. Управление данными обеспечивает измеримость времени передачи между цехами, без него оценка результата сводится к сопоставлению мнений. Цикл Шухарта-Деминга дает основание для решения: закрепить изменение или перейти к поиску нового ограничения.
Как работает аккорд, шаг за шагом
Шаг 1. Увидеть поток: карта потока создания ценности (A1-09 в Методике АЦТ). Команда выбирает одно семейство изделий и прослеживает путь фактических заказов от склада металла до отгрузки, сверяя даты по маршрутным листам. На учебном предприятии карта показывает распределение 35 дней ожидания: шесть дней перед механическим цехом, двенадцать перед термическим, восемь перед сборкой, еще девять дней приходится на транспортировку и согласования. Методика оценивает освоение инструмента в 24 часа и относит его к средним по сложности.
Шаг 2. Найти ограничение: теория ограничений (A3-08). Наиболее длительная очередь формируется перед термическим цехом, и его печь загружена на 97%. Это ограничение всего потока: сколько садок пройдет через печь, столько заказов выйдет с предприятия. Далее команда действует в соответствии с логикой метода. На первом этапе устраняются потери времени печи: садки формируются заранее, загрузка не прерывается в пересменку, детали проходят контроль до печи, чтобы ее ресурс не расходовался на изделия, которые впоследствии будут забракованы. Затем работа остальных цехов подчиняется ее ритму. Механический цех запускает детали по графику печи и держит перед ней буфер на два дня. Покупка второй печи рассматривается только после этих шагов. Освоение инструмента занимает 32 часа, методика относит его к сложным.
Шаг 3. Зафиксировать переходы: управление данными (H1-01). Чтобы проверить результат, нужно одинаково измерять движение заказа во всех цехах. Команда согласовывает четыре положения: что считается моментом передачи между цехами, где это фиксируется (отметка в маршрутном листе или сканирование при приемке), кто отвечает за показатель «срок выполнения заказа» целиком и как исправляются ошибочные отметки. Владельцем сквозного срока становится диспетчерская служба, поскольку ни один из начальников цехов не располагает сквозной информацией о заказе. Методика оценивает освоение инструмента в 36 часов.
Шаг 4. Проверить: цикл Шухарта-Деминга (A1-05). Через шесть-восемь недель команда сравнивает срок выполнения заказа и объем незавершенного производства перед печью с исходными значениями на том же семействе изделий. В учебном примере очередь перед термическим цехом сократилась с двенадцати до двух дней буфера, перед механическим и сборочным цехами на три дня каждая, а общий срок снизился с 38 до 22 дней. Если ограничение переместилось в другой цех, команда возвращается к карте потока. Освоение инструмента занимает 10 часов.
Сколько это дает и как не посчитать эффект дважды
Сокращение срока с 38 до 22 дней не означает автоматического роста выпуска. Пропускную способность предприятия по-прежнему задает печь, и дополнительный выпуск появляется только за счет времени, которое она перестала терять. В учебном примере это одна дополнительная садка в неделю, около 6% выпуска по этому семейству изделий, и только при условии, что на эти детали есть спрос.
Основной финансовый эффект связан с незавершенным производством. Когда механический цех прекращает запуск деталей с опережением, оборотные средства, замороженные в очередях, высвобождаются. Это разовое высвобождение оборотного капитала, и его нельзя показывать как ежегодную прибыль. В расчет нужно включить и затраты: дополнительную смену у печи, работу диспетчеров и возможное снижение загрузки станков механического цеха, которое по логике метода будет нормальным.
Третий эффект, предсказуемость сроков, сложнее выразить в денежном измерении. Если заказ стабильно выполняется за 22 дня, коммерческая служба получает возможность согласовывать с клиентами реалистичные сроки, а штрафы за нарушение сроков поставки снижаются.
Как отслеживают межцеховой поток российские предприятия
Открытых данных о российских проектах с цифрами по межцеховым очередям немного. Наиболее близок к логике аккорда пример Чепецкого механического завода, входящего в Росатом. По данным, опубликованным предприятием по итогам 2025 года, на заводе работает сквозная система планирования, которая формирует сменно-суточные задания и отслеживает движение продукции по всему производственному циклу. Предприятие сообщало, что показатель «точно в срок» вырос в три-четыре раза, загрузка оборудования на 15%, производительность труда на 18%.
Для аккорда здесь важен шаг 3. Сквозное отслеживание движения продукции представляет собой то измерение, без которого невозможно проверить, сократились ли межцеховые очереди. Опубликованные данные не раскрывают длительность производственного цикла до и после изменений, поэтому судить о вкладе отдельных инструментов по ним нельзя. Приведенные показатели раскрыты самим предприятием и независимой проверке не подвергались.
Пример меньшего масштаба есть среди участников национального проекта «Производительность труда». На Самарском заводе слоистых пластиков при поддержке регионального центра компетенций участок набора простаивал в ожидании погрузчика. После того как подачу сырья перевели на буферный конвейер, время протекания процессов и выполнения заказа, по опубликованным итогам проекта, сократилось на 20%, а производительность потока выросла на 21%.
Типичные причины сбоев аккорда
Первый разрыв возникает на шаге 1, когда карту потока составляют в переговорной по технологическим нормативам. Нормативы отражают время обработки и почти не отражают очереди, поэтому основная потеря на такой карте отсутствует.
Второй разрыв случается на шаге 2. Ограничение определяют по настойчивости руководителей отдельных цехов или по возрасту оборудования. Даже если ограничение выявлено верно, остальные цеха продолжают получать премию за загрузку и запускают детали с опережением, и очередь перед печью формируется вновь.
Третий разрыв связан с данными. Если моментом передачи один цех считает выдачу деталей, а другой их приемку, расхождение в несколько дней теряется между отчетами, и сквозной срок не согласуется с данными цехов.
Четвертый разрыв появляется при проверке. Средний срок сравнивают за месяцы с разным составом заказов, и эффект изменений нивелируется колебаниями номенклатуры. Кроме того, после первых результатов ограничение нередко перемещается, и команда продолжает работу с печью, тогда как очередь уже сформировалась перед сборкой.
С чего начать
Аккорд требует 102 часа освоения по методике. Теория ограничений и управление данными относятся к сложным инструментам, поэтому методика рекомендует перед началом проекта проверить знания команды и при необходимости привлечь внешних экспертов в роли наставников.
Перед запуском необходимо убедиться в выполнении пяти условий:
- выбрано одно семейство изделий с повторяющимся маршрутом;
- собраны фактические даты движения хотя бы по 15–20 реальным заказам;
- назначен владелец сквозного срока выполнения заказа за пределами отдельных цехов;
- на время пилота показатель загрузки для остальных цехов, кроме ограничения, исключен из премирования;
- зафиксированы исходные значения срока выполнения заказа и незавершенного производства перед ограничением.
Вывод
Межцеховой поток сложно поддается управлению, поскольку его потери не закреплены ни за одним цехом и не отражаются в цеховой отчетности. Этот аккорд переносит внимание с загрузки отдельных цехов на путь заказа целиком и на одно место, которое этот путь определяет. В учебном примере срок сократился почти вдвое без новых станков, за счет того, что остальные цеха прекратили работу с опережением. В следующем выпуске рубрики будет рассмотрена ситуация, когда отчеты разных служб содержат разные данные об одном и том же объеме выпуска, и аккорд, необходимый для обеспечения достоверности данных.