Повторяющийся брак: шесть инструментов АЦТ от Парето до защиты от ошибки
После переналадки и простоев оборудования рубрика «АЦТ на практике» переходит к проблеме, которую знает любой начальник ОТК. Повторяющийся брак обсуждают на совещании, итогом становится распоряжение усилить контроль, и через месяц-другой тот же дефект снова появляется в сменных отчетах. В этом выпуске разберем, почему перечень причин сам по себе брак не снижает и какой аккорд из шести инструментов методики превращает его в проверку.
Проблема: повторяющийся брак, который каждый раз разбирают заново
Возьмем учебный участок механообработки, который выпускает корпуса запорной арматуры. В месяц участок обрабатывает около 12 000 корпусов, брак за квартал держится на уровне 4,2%, то есть примерно 500 деталей в месяц уходят в доработку или в лом. Дефектов шесть видов, от забоин до несоосности, и в отчете ОТК они идут одной строкой «брак механообработки».
Каждый всплеск брака запускает одинаковый сценарий. Собирается совещание, технолог, мастер и контролер называют свои версии, кто-то предлагает заменить партию заготовок, кто-то винит вторую смену. Решение принимается по самой убедительной версии, обычно это дополнительная операция контроля. Брак на время снижается, потому что дефектные детали отбраковывают раньше, но сам процесс продолжает их производить.
Ошибка здесь в подмене доказательства мнением. Ни одна из версий не была проверена на данных, поэтому через квартал команда возвращается к тому же списку причин и снова выбирает по ощущениям. Чтобы выйти из этого круга, нужен аккорд из шести инструментов, в котором за поиском версий обязательно следует их проверка.
Аккорд: шесть инструментов и порядок их включения
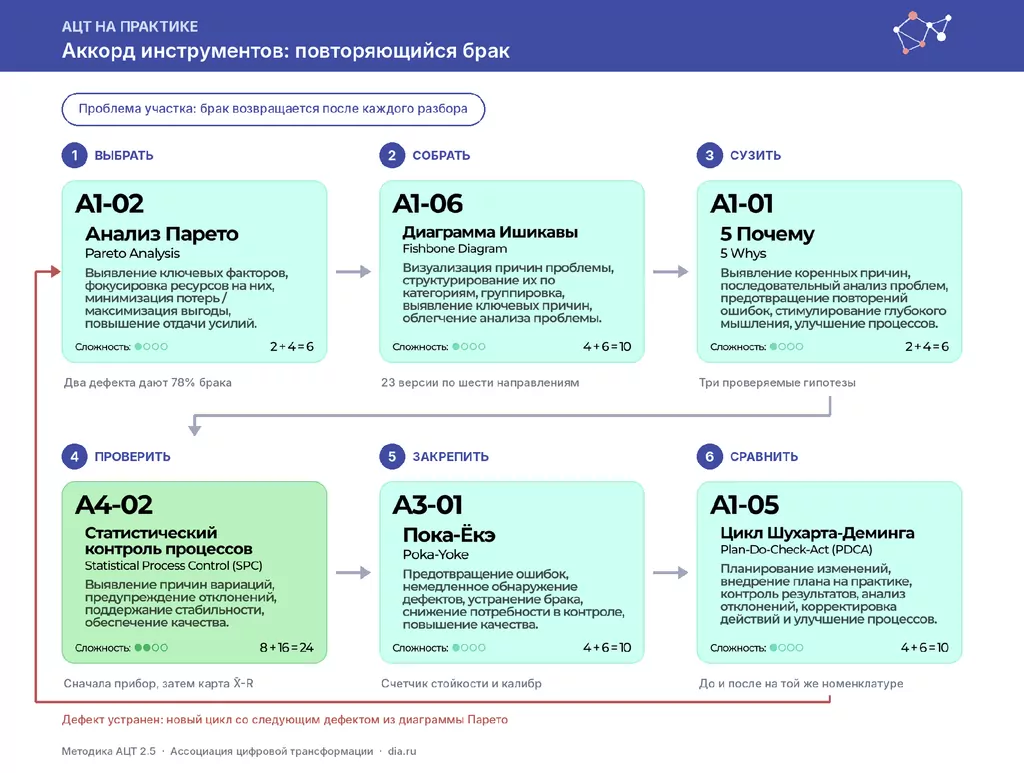
Схема 1. Аккорд «Повторяющийся брак»: шесть инструментов методики АЦТ и петля обратной связи
Все шесть инструментов относятся к группе A «Операционное превосходство», но к трем ее подгруппам. Подгруппа А1 «Базовые инструменты» отвечает за выбор дефекта, поиск версий, проверку их логики и цикл улучшения. Подгруппа А4 «Статистические и математические методы» добавляет проверку на данных, подгруппа А3 «Производственные технологии» закрепляет результат в самой операции.
Порядок определяется тем, какой вопрос решает каждый шаг. Сначала команда выбирает, с каким дефектом работать, потом собирает все версии его происхождения и сужает их до двух-трех гипотез. Только после этого включается статистика, потому что контрольная карта отвечает на конкретный вопрос и бесполезна для общего поиска. Защита от ошибки ставится последней, когда причина подтверждена, иначе предприятие тратит деньги на защиту от того, что брак не вызывает.
Как работает аккорд, шаг за шагом
Шаг 1. Выбрать дефект: анализ Парето (A1-02 в Методике АЦТ). Команда раскладывает брак за квартал по шести видам дефектов и строит диаграмму по числу деталей и по стоимости потерь. В учебном примере два вида дефектов дают 78% брака: выход диаметра отверстия под седло за допуск и шероховатость уплотнительной поверхности. На них и сосредотачивается работа, остальные четыре вида пока остаются в обычном порядке. Освоение инструмента по методике занимает 6 часов.
Шаг 2. Собрать версии: диаграмма Ишикавы (A1-06). Для дефекта по диаметру команда из технолога, наладчика, оператора, контролера и метролога заполняет диаграмму по шести направлениям: люди, оборудование, метод, материал, измерение и среда. Получается 23 версии, от износа расточного резца до разницы в температуре заготовок после выходных. Диаграмма фиксирует версии и ничего не доказывает, это главное правило шага. Инструмент простой, 10 часов освоения.
Шаг 3. Сузить до гипотез: 5 почему (A1-01). Каждую версию проверяют цепочкой вопросов и отсекают те, что не объясняют наблюдаемый характер брака. Если дефект появляется пачками во второй половине смены, версия о плохой партии заготовок слабеет, потому что заготовки поступают на участок равномерно в течение всей смены. Из 23 версий остаются три гипотезы: резец меняют только после поломки, без учета стойкости; заготовки после простоя обрабатывают холодными; нутромер на второй смене дает систематическую погрешность. Каждая гипотеза записывается так, чтобы ее можно было подтвердить или опровергнуть измерением. На освоение методика отводит 6 часов.
Шаг 4. Проверить на данных: статистический контроль процессов (A4-02). Сначала проверяется само измерение: два контролера несколько раз измеряют одни и те же детали обоими нутромерами. Расхождение подтверждает третью гипотезу, нутромер второй смены отправляют на калибровку, и только после этого данным можно доверять. Затем три недели каждый час берут пять деталей подряд и строят контрольную карту средних и размахов. Карта показывает, что средний диаметр растет после примерно 400 деталей на одном резце и выходит за контрольную границу на второй смене, где резец меняют реже. Точки после простоев лежат в пределах обычного разброса, и вторая гипотеза снимается. Это единственный инструмент аккорда средней сложности, на него методика отводит 24 часа. В примере из введения к методике предприятие без своего специалиста по SPC привлекает для этого шага внешнего эксперта.
Шаг 5. Закрепить в операции: Пока-Ёкэ (A3-01). Подтвержденная причина закрывается так, чтобы ее нельзя было повторить по невнимательности. Счетчик на станке блокирует запуск цикла после 350 деталей, пока наладчик не отметит замену резца. На выходе с операции ставится калибр-пробка, и деталь не уходит на следующую операцию без проверки. Это простой инструмент на 10 часов, но работает он только потому, что граница в 350 деталей взята из контрольной карты, а не назначена на глаз.
Шаг 6. Сравнить и вернуться: цикл Шухарта-Деминга (A1-05). Через шесть недель команда сравнивает брак с исходным уровнем на той же номенклатуре и при той же загрузке. В учебном примере брак по диаметру падает с 2,1% до 0,3%, общий брак снижается с 4,2% до 2,4%. Контрольная карта остается на участке как постоянный инструмент мастера, а команда возвращается к шагу 1 со вторым дефектом из диаграммы Парето. План внедрения в самой методике тоже завершается циклом PDCA и возвратом к первому шагу, на схеме это петля обратной связи. Освоение PDCA занимает 10 часов.
Сколько это дает и как не посчитать эффект дважды
В учебном примере брак снижается на 1,8 процентного пункта, то есть примерно на 215 корпусов в месяц. Самая частая ошибка расчета состоит в том, чтобы умножить это число на цену готового корпуса. Деталь, забракованная на расточке, теряет материал и стоимость уже выполненных операций, но не стоимость тех, до которых она не дошла. Доработку и лом считают отдельно, потому что у них разная цена.
Освободившиеся мощности дают дополнительную продукцию, только если на нее есть заказы. Без заказов эффект выражается в меньшем расходе заготовок и меньшем объеме сверхурочных работ. У аккорда есть и собственная цена: резцы теперь меняют чаще, калибр нужно поверять, а контрольная карта требует времени мастера. Эти затраты вычитают из экономии, иначе отчет показывает эффект, которого нет в деньгах участка.
Как снижали брак российские предприятия
Открытых российских публикаций, где виден весь путь от диаграммы причин до контрольной карты с цифрами до и после, немного. Чаще результат описывают одной цифрой, без метода проверки.
Московский производитель медицинских жгутов «Медплант» по итогам участия в национальном проекте «Производительность труда» снизил объем брака почти на 90%. По данным, опубликованным городскими властями в мае 2023 года, время производственного процесса сократилось с 56 до 26 часов, а выпуск вырос с 250 до 500 изделий на человека в смену. В числе мер названы организация рабочих мест, стандарты выполнения работ и уменьшение партий полуфабрикатов между этапами.
Описанные меры ближе всего ко второй половине аккорда, то есть к закреплению нового порядка в операции и стандарте. Исходный процент брака и способ проверки причин в публикации не раскрыты, поэтому оценить, какая доля снижения пришлась на каждое изменение, по открытым данным нельзя. Именно для такой оценки в аккорде нужны шаги 4 и 6.
Обратный опыт в 2018 году описывал руководитель проекта по внедрению SPC на одном из российских производств. Команда начала сразу во всех цехах без пилотного процесса, ресурсов не хватило, и пока она месяц работала в одном цехе, в остальных о проекте забывали.
Где аккорд обычно рвется
Первый разрыв возникает между шагами 2 и 4, когда диаграмму Ишикавы принимают за результат. Команда голосует за самую убедительную версию и сразу переходит к мерам, пропуская сужение и проверку. Причина остается непроверенной, и через квартал брак возвращается.
Второй разрыв связан с измерением. Контрольную карту строят по данным прибора, который сам дает погрешность, и контрольная карта подтверждает ложный вывод. Поэтому шаг 4 начинается с проверки измерительной системы.
Третий разрыв описан в чек-листе внедрения SPC в самой методике. Карта висит на участке, но ее никто не обновляет, и отдельным российским дополнением методика требует контролировать того, кто отвечает за актуализацию карт. Без такого контроля через полгода границы на карте уже не соответствуют процессу.
Четвертый разрыв возникает на шаге 5, когда защиту от ошибки ставят по неподтвержденной гипотезе. Счетчик или калибр закрывают одну причину, а брак продолжается по другой, и у команды складывается впечатление, что инструменты не работают.
С чего начать
Аккорд требует 66 часов освоения по методике: 42 часа приходятся на пять простых инструментов и 24 часа на статистический контроль процессов. Методика рекомендует перед проектом проверить знания команды по каждому инструменту с проходным баллом 0,95 и закрыть пробелы обучением или привлечением внешнего эксперта.
Перед запуском аккорда на участке стоит проверить пять условий:
- брак учитывается по видам дефектов, отдельной строкой для каждого;
- для пилота выбран один дефект на одной операции;
- в команду, кроме инженеров, входят оператор, наладчик и метролог;
- до построения контрольных карт проверены приборы, которыми измеряют параметр;
- назначен владелец контрольной карты и согласовано, кто реагирует на выход точки за границу.
Вывод
Повторяющийся брак редко держится из-за нехватки идей о его причинах. Чаще дело в привычке выбирать причину голосованием на совещании. В этом аккорде на выбор дефекта и сбор версий уходит 16 часов освоения из 66, а основная работа приходится на сужение гипотез, проверку измерений, статистику и закрепление найденного в операции. Следующие выпуски рубрики разберут заказы, которые застревают между цехами, и данные, по которым разные отчеты показывают разный выпуск.