Почему простой не сокращается, пока он записан одной строкой: второй аккорд АЦТ на практике
Второй выпуск рубрики «АЦТ на практике» посвящен одной из самых частых жалоб производственного руководителя: оборудование простаивает, а куда уходит время, точно никто сказать не может. В первом выпуске проблема была известна заранее, и аккорд собирался вокруг одного метода ее сокращения. Простои устроены иначе. Под одним словом обычно скрываются три-четыре разные потери с разными владельцами, и прежде чем что-то сокращать, их нужно разделить. Для этого методика АЦТ предлагает аккорд из пяти простых инструментов общей стоимостью освоения 46 часов.
Проблема: простои оборудования, которые записаны одной строкой
Возьмем учебный участок механообработки: шесть станков с ЧПУ, две смены по восемь часов, широкая номенклатура деталей. Общая эффективность оборудования на участке составляет 52%. Если разложить ее на составляющие, доступность равна 68%, производительность 85%, качество 90%. Почти треть планового времени станки не работают.
В сменном отчете эти часы записаны строкой «простои» или «ожидание», иногда с пометкой мастера. Руководитель видит недовыполнение плана и выбирает решение по самому заметному признаку. Если в прошлом месяце сломался шпиндель, участку выделяют деньги на ремонт и запчасти. Если план сорвался из-за срочного заказа, выпускают приказ о дисциплине. Через квартал доступность возвращается к тем же 68%, потому что главная потеря так и не была названа.
Главная сложность простоев в том, что одна строка отчета объединяет потери разной природы. Отказ оборудования относится к службе ремонта, ожидание наладчика к организации смены, ожидание заготовки к планированию соседнего участка. Решение, выбранное для одной из них, не трогает остальные.
Аккорд: пять инструментов и порядок их включения
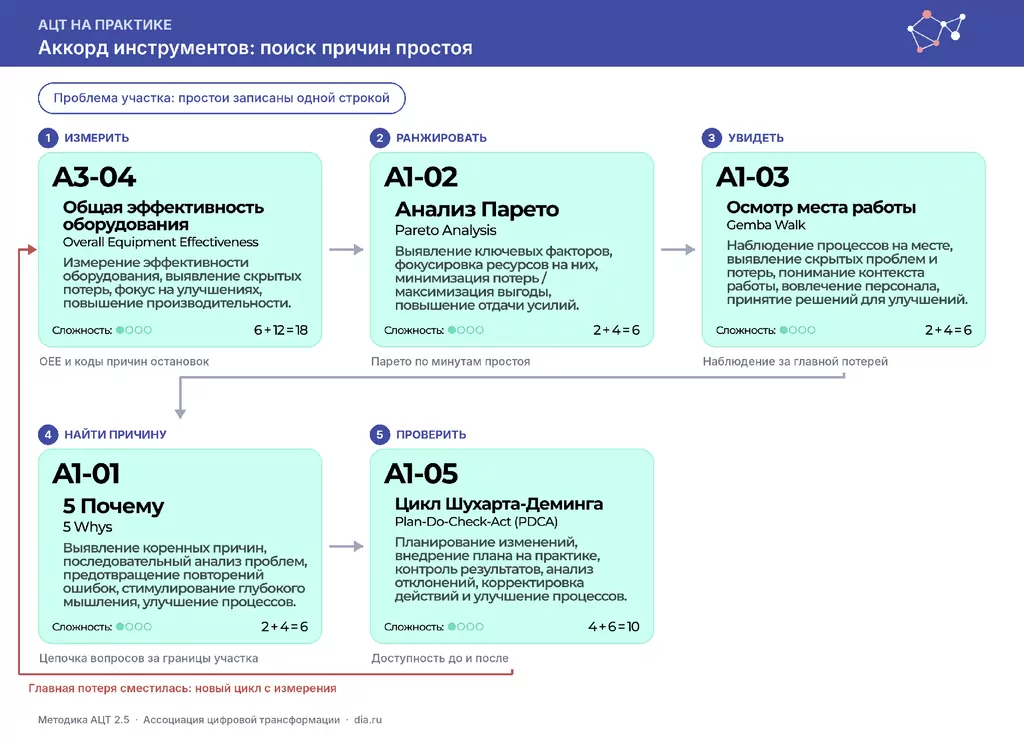
Схема 1. Аккорд «Поиск причин простоя»: пять инструментов методики АЦТ и петля обратной связи
Все пять инструментов относятся к группе A «Операционное превосходство», и все пять методика относит к простым. Два из них, пять почему и анализ Парето, методика прямо называет приоритетными для предприятий нулевого уровня зрелости, где системная работа с потерями еще не ведется и первая цель состоит в том, чтобы потери посчитать.
Порядок отличается от первого аккорда. Там проблема была известна, и работа начиналась с наблюдения у станка. Здесь сначала нужно понять, какая потеря главная, поэтому первым идет измерение. Наблюдение на месте переносится на третий шаг и направляется на одну выбранную категорию простоя. Так команда тратит время у станка на ту потерю, которая весит больше остальных.
Как работает аккорд, шаг за шагом
Шаг 1. Измерить: общая эффективность оборудования (A3-04 в Методике АЦТ). OEE раскладывает потери станка на три множителя: доступность, производительность и качество. Для простоев главный множитель доступность, но одной цифры недостаточно. Каждой остановке присваивается код причины из короткого справочника: отказ, ожидание наладчика, ожидание заготовки, ожидание контроля, переналадка, плановое обслуживание. Кодов должно быть не больше восьми-десяти, а доля «прочего» не выше 10%, иначе дальше анализировать будет нечего. На учебном участке коды четыре недели ставят операторы на терминале станка, мастер проверяет их в конце смены. Освоение инструмента по методике занимает 18 часов.
Шаг 2. Ранжировать: анализ Парето (A1-02). Остановки за четыре недели сортируются по суммарному времени. На учебном участке картина выглядит так: ожидание заготовки дает 38% времени простоя, ожидание наладчика и контроля 22%, отказы оборудования 18%, переналадка 14%, прочее 8%. Ранжировать нужно по минутам. Частые короткие остановки могут занимать меньше времени, чем редкие длинные, и рейтинг по числу случаев уведет команду не туда. Инструмент осваивается за 6 часов.
Шаг 3. Увидеть: осмотр места работы (A1-03). Начальник участка и технолог две смены наблюдают за станками именно в моменты ожидания заготовки. Они видят, что заготовка приходит с заготовительного участка двумя крупными партиями за смену, и состав этих партий не совпадает с очередью деталей на станках. Станок с готовой программой ждет, а на стеллаже лежат заготовки для деталей, которые встанут в работу только завтра. Методика оценивает освоение инструмента в 6 часов.
Шаг 4. Найти причину: пять почему (A1-01). Цепочка вопросов выводит за границы участка. Станок стоит, потому что нет заготовки. Заготовки нет, потому что ее еще не нарезали. Ее не нарезали, потому что заготовительный участок работает по собственному плану. Этот план составляется раз в неделю под максимальное использование листа. Ежедневная очередь станков в него не попадает, потому что никто не отвечает за передачу этих данных. Коренная причина простоя находится в планировании, и ни ремонт, ни новый станок ее бы не устранили. Освоение метода по методике занимает 6 часов.
Шаг 5. Проверить: цикл Шухарта-Деминга (A1-05). Команда вводит одно изменение: очередь деталей на следующий день передается на заготовительный участок до 14:00, у станков держится буфер заготовок на одну смену. Через четыре недели доступность сравнивается с исходной по тем же кодам причин и на сопоставимой номенклатуре. Если доля ожидания заготовки снизилась, порядок закрепляется в регламенте планирования. Если нет, команда возвращается к измерению и проверяет, не сместилась ли главная потеря. Освоение инструмента занимает 10 часов.
Сколько это дает и как не посчитать эффект дважды
Допустим, ожидание заготовки на учебном участке сократилось на две трети. Доступность растет с 68% до 76%, общая эффективность оборудования с 52% до 58%. На шести станках при двух сменах это около 7,7 станко-часа в сутки.
Эти часы нельзя автоматически перевести в рубли выпуска. Дополнительные детали нужны, только если на них есть заказы и если следующие операции, термообработка или сборка, способны их принять. Есть и обратная сторона изменения. Заготовительный участок теперь режет лист под суточную очередь, и коэффициент использования металла может снизиться. Стоимость дополнительных отходов нужно вычесть из эффекта до того, как он попадет в отчет.
Честный расчет поэтому состоит из трех строк: высвобожденное время станков, то, во что оно реально превратилось (дополнительный выпуск или сокращение сверхурочных), и затраты на новый порядок, включая металл и буфер заготовок.
Как сокращали простои российские предприятия
Один из крупнейших открытых примеров цифрового учета простоев в российском машиностроении относится к Объединенной двигателестроительной корпорации. По данным, опубликованным Ростехом в марте 2026 года, система мониторинга подключена примерно к 2500 станкам на 11 предприятиях корпорации. Директор по цифровой трансформации ОДК Вячеслав Христолюбов оценивал результат так: на разных участках снижение нерегламентированного простоя составляет от 10 до 30%. Ранее, в 2023 году, для производственного комплекса «Салют» сообщалось о росте загрузки станков на 40% и снижении нерегламентированных простоев на 12%.
Для аккорда здесь важен разброс. Система учета на всех участках одна, а результат отличается втрое. Открытые данные не объясняют причину этого разброса. Логика аккорда подсказывает, где ее искать: в том, что каждый участок делает с собранными кодами остановок после того, как они появились на экране. Мониторинг закрывает первый шаг аккорда. Остальные четыре шага выполняют люди на участке.
Пример без цифровой системы есть у участников национального проекта «Производительность труда». На предприятии «Искитимизвесть» в Новосибирской области при поддержке регионального центра компетенций причины потерь искали на месте. Как сообщалось в региональной публикации по итогам проекта, время калибровки весов сократили втрое, замену роликов конвейера на 21 минуту, а выработка на участке выросла на треть. Комментариев предприятия к этим цифрам в открытом доступе нет.
Где аккорд обычно рвется
Первый разрыв возникает на шаге 1, когда коды причин не настроены или операторы ставят «прочее» в половине случаев. Общая эффективность оборудования считается, но разложить ее не на что, и анализ Парето получает пустые данные.
Второй разрыв появляется на шаге 2, если ранжировать остановки по числу случаев. Десятки коротких ожиданий наладчика выходят на первое место, хотя по времени они уступают двум долгим отказам.
Третий разрыв случается на шаге 4. Цепочка вопросов останавливается на «человеческом факторе» или на станке и не выходит за границы участка. В учебном примере причина находилась у соседей, и без представителя заготовительного участка в команде ее бы не нашли.
Четвертый разрыв связан с проверкой. Если сравнивать доступность за разные месяцы с разной номенклатурой, изменение тонет в колебаниях загрузки, и решение о закреплении принимается по впечатлению.
Особый случай возникает, когда Парето показывает отказы оборудования на первом месте. Тогда этот аккорд выполнил свою задачу, и следующей ступенью становится всеобщее обслуживание оборудования (A3-10). Методика оценивает его в 56 часов и относит к очень сложным инструментам, поэтому браться за него стоит, когда данные это подтвердили.
С чего начать
Аккорд требует 46 часов освоения по методике, и все пять инструментов простые. Методика рекомендует перед стартом проверить знания команды и закрыть пробелы обучением или наставничеством. Для этого аккорда проверка займет немного времени, а пробелы обычно касаются OEE: команды умеют считать итоговый процент, но не умеют его раскладывать.
Перед запуском стоит проверить пять условий:
- справочник причин простоя содержит не больше десяти кодов, и у каждого есть понятное определение;
- данные по кодам собраны хотя бы за четыре недели;
- рейтинг Парето построен по минутам простоя;
- в команду для шагов 3 и 4 включен представитель смежного участка или службы;
- для проверки на шаге 5 заранее выбран сопоставимый период и та же номенклатура.
Вывод
Простои удобно лечить одним крупным решением, потому что оно видно и его легко отчитать. Этот аккорд предлагает сначала потратить 46 часов на то, чтобы разделить одну строку отчета на несколько потерь и найти причину главной из них. В учебном примере она оказалась в планировании соседнего участка, и лучшее решение для нее стоило дешевле любого ремонта. Следующий выпуск рубрики разберет повторяющийся брак: как перейти от перечня возможных причин к их проверке.